November 6, 2026
Steel H-Pillar Sourcing: How Hot-Formed Body Structures Are Changing Buyer Decisions
从采购视角审视钢制H型立柱设计与采购,随着热成型B柱内板、A柱板及保险杠横梁向1500 MPa级马氏体钢演进。内容涵盖这一转变对模具、尺寸控制、验证及供应商提问的影响。
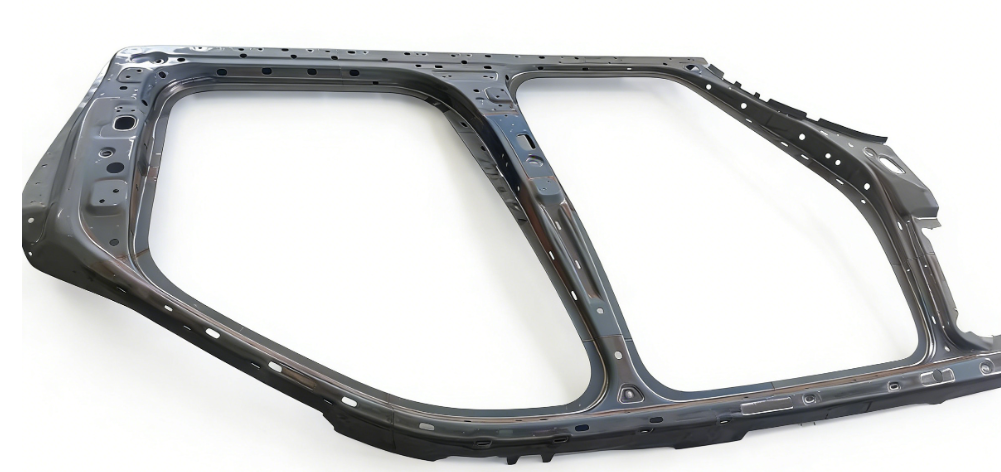
为什么钢制H型立柱重新回到采购议程
钢制H型立柱——由B柱及其周边连接结构形成的加强车身结构——正处于两项往往难以同向发力的压力之间:碰撞性能与减重。多年来,默认方案是增加料厚或增加补强板。随着平台在追求续航与效率目标的同时,新增侧面碰撞和车顶抗压要求,这一方案正越来越难以成立。
改变的不是立柱概念,而是其材料与工艺边界。热成型钢制车身部件目前通常可达到1500 MPa以上的抗拉强度,强化主要来自马氏体相变,而非仅依靠合金成分。这使采购方的问题从“立柱应该多厚”转向“在白车身(BIW)制造中,我需要哪种成型路线、哪种尺寸控制以及哪些验证证据,才能信任该零件?”
本文将这一转变视为采购与工程决策,而非材料学讲座。文章区分工艺中可观察的内容与仍属供应商特定声明的部分,并为采购方提供一组可快速识别差异的问题。
H型立柱的实际作用,以及热成型的适用位置
H型立柱是一条载荷路径,而不是单一零件。在侧面碰撞中,B柱及其加强件必须抵抗对乘员舱的侵入,同时将力传递至门槛梁、车顶纵梁和地板结构。在翻滚工况中,同一结构有助于提升车顶抗压能力。在正面或偏置碰撞中,A柱及铰链区几何结构承担不同但相关的作用。
热成型(也称热冲压成型)适用于该载荷路径,因为它可在单一成型周期内形成马氏体组织。热成型B柱内板的参考工艺包括加热、淬火、高压成型和受控冷却,并通过模具定位在相变过程中保持几何形状。其实际结果是:与同牌号的传统冷冲压相比,可获得更高强度并降低回弹。
这并不意味着热成型自动适用于所有立柱。当设计需要在薄截面中实现高强度,且BIW接口处的尺寸一致性很重要时,它才是一个候选方案。采购方应将该工艺视为具有自身成本与控制特性的设计赋能手段,而非通用升级方案。
评估期间采购方应持续参考的权衡表
以下对比反映了所提供产品信息中描述的工艺特性以及一般热成型实践。它是决策辅助工具,而非规格表——最终数值取决于零件设计、钢种、模具和供应商验证。
决策因素 | 传统冷冲压立柱 | 热成型立柱(马氏体) | 对采购意味着什么 |
|---|---|---|---|
强度实现路径 | 由牌号和料厚决定 | 成型过程中的马氏体相变 | 要求提供牌号、工艺窗口和实测抗拉结果——而不仅是宣传数字 |
回弹 | 存在;在模具中补偿 | 通过在奥氏体状态下成型并在模具内淬火而降低 | 确认尺寸能力如何在实际零件上得到验证,而非仅针对一般工艺 |
尺寸控制 | 取决于模具和工艺 | 模具定位与冷却控制至关重要 | 要求提供关键BIW接口的能力研究,并核查基准策略 |
模具与能源 | 模具复杂度较低,某些情况下单套模具寿命内零件产量更高 | 加热、淬火和冷却模具会增加工艺成本 | 建立总成本模型,涵盖报废、返工以及OEM产线夹具调整 |
涂层与腐蚀 | 取决于基材和涂层 | 淬火后必须控制表面状态和涂层附着力 | 要求提供所提供特定表面处理的涂层附着力和腐蚀测试证据 |
连接与装配 | 成熟的焊接和胶接工艺规范 | 高强度马氏体钢可能影响焊接和点连接窗口 | 使用实际配合材料确认连接验证,而非通用数据表 |
正确解读1500 MPa声明
抗拉强度高于1500 MPa是一个有力声明,但并不完整。在将其作为决策输入之前,采购方应明确四点。
数值来源。它是最小值、典型值还是最佳结果?所提供产品信息称热成型B柱内板的抗拉强度可达1500 MPa以上;采购方应要求提供测试方法、取样位置,并确认该数值是规格限值还是实测结果。
适用于哪个零件。A柱内板、B柱内板和保险杠横梁具有不同几何形状和不同成型难度。强度声明应与具体零件号和图纸对应。
热影响区会发生什么。焊接和激光切割可能局部改变马氏体组织。相关问题不仅是母材强度,还包括接头和切边区域保留的强度与延展性。
生产中如何验证。硬度分布检测、试样测试频率以及按炉次追溯,可说明该声明是过程能力还是一次性实验室结果。
这些内容并非否定高强度热成型立柱,而是主张将该数值视为验证对话的起点,这正是有能力的供应商应当预期的。
尺寸控制:BIW匹配的隐性驱动因素
在实际中,许多热成型立柱项目失败并非因为强度,而是因为匹配。B柱内板在铰链或门槛接口处即使偏差零点几毫米,也可能导致OEM产线返工,而线边返工的成本高昂,且不会体现在单价中。
所提供产品信息中,热成型A柱内板的尺寸偏差为≤0.2 mm。这是一个有用的参考点,但采购方应询问其测量方式:针对哪个特征、使用何种检具、在工艺的哪个环节测量,以及覆盖多少零件。没有测量计划的公差声明只是营销话术;带有能力研究、基准方案和抽样计划的公差声明才是制造承诺。
三项实用检查有助于判断:
基准连续性。确认供应商的基准方案与OEM检具及BIW装配顺序一致。
回弹补偿证据。询问模具如何补偿,以及补偿如何在淬火后而非仅在成型后得到验证。
修边与冲孔策略。淬火后激光切割或硬修边会影响配合面处的边缘质量和尺寸重复性。
立柱在轻量化讨论中的位置
轻量化讨论常将钢和铝视为竞争关系。对于H型立柱,更有用的框架是混合材料车身:各区域采用能以可接受成本满足其载荷工况的材料和工艺。在侧面碰撞侵入和车顶强度主导的区域,热成型钢立柱仍具吸引力,而铝材和挤压结构件往往在其他区域更合适。
对采购方而言,这意味着立柱采购应结合整体车身架构评估,而非孤立看待。与门槛梁和车顶纵梁良好集成的热成型B柱内板,可使其他区域采用更薄截面。单独优化的立柱可能只是将重量和成本转移到接头处。
相邻部件遵循相同逻辑。例如,所提供产品信息将热成型前、后保险杠横梁描述为抗拉强度高于1500 MPa的吸能与传力结构。这是否为正确选择取决于碰撞策略:刚度过高的横梁可能将更多载荷传递至纵梁,而纵梁随后需要自身加强。优化单元是系统,而非单个零件。
供应商评估:区分能力与声明的提问
多数供应商都能描述热成型,但能展示使其可重复的工艺控制的供应商较少。以下问题旨在要求以文件而非口头承诺来回答。
工艺与冶金
使用何种钢种和涂层,加热、转移时间和模具淬火的指定工艺窗口是什么?
如何验证马氏体相变——硬度分布检测、金相检验,还是两者兼有——频次如何?
如何表征焊缝和激光切割边缘处的热影响区?
质量与可追溯性
能否提供针对具体零件和基准方案的尺寸能力研究?
力学性能的抽样计划是什么,结果如何追溯至炉次和生产日期?
不合格品如何隔离,尺寸偏差的返工政策是什么?
项目与商务契合度
贵司产品组合中哪些零件号最接近我们的几何形状,哪些模具需要新开、哪些可改造?
PPAP或等效批准的验证计划和时间表是什么,请按贵司自身工艺术语说明。
模具冻结后,贵司如何处理工程变更?
采购方还应询问供应商自身的适用边界。能够说明热成型在哪些情况下并非正确方案的供应商,通常比对所有立柱询价都套用该工艺的供应商更可信。
立柱报价中的警示信号
报价或技术回复中的某些模式应让采购方放慢决策。
没有零件号的强度声明。在整个产品目录中笼统标注“1500 MPa”,通常意味着该数值是材料数据表值,而非经验证的零件结果。
没有测量计划的公差声明。类似≤0.2 mm的数值只有在明确特征、检具和样本量时才具有意义。
未讨论连接。立柱需与其他结构连接;未提出焊接或胶接验证的供应商,尚未充分考虑BIW接口。
没有测试证据的涂层声明。淬火后的腐蚀性能和涂层附着力对工艺敏感,应提供所供表面处理的测试报告作为支持。
变更控制不清晰。热成型模具修改成本高;对工程变更的模糊回答会在后期带来高昂代价。
采购方的实用下一步
最有用的一步不是询价,而是准备一份简短的技术包:包含基准方案的立柱图纸、零件必须满足的载荷工况、各接头处的配合材料、目标年产量以及项目时间节点。将该技术包发送给两到三家供应商,并要求每家以工艺路线、尺寸控制计划、验证大纲和假设清单进行回复。
将这些回复并排比较,比任何宣传册都更能揭示能力。它还为采购方后续的商务沟通提供了有依据的基础,因为假设会在价格之前摆在桌面上。
对于评估热成型车身框架部件的采购方,所提供产品信息涵盖热成型B柱内板(LTWT030)、热成型A柱内板(LTWT028)以及热成型前、后保险杠横梁(LTWT029),并可按需提供定制规格。这些零件号是技术讨论的起点,不能替代上述验证证据。