November 7, 2026
Bumper Bracket: A Buyer's Guide to Fit, Function, and Material Selection
面向汽车采购人员和工程师的保险杠支架选型实用指南:介绍支架如何连接保险杠横梁与车身、材料与工艺选择如何影响适配性和耐久性,以及如何验证供应商能力。
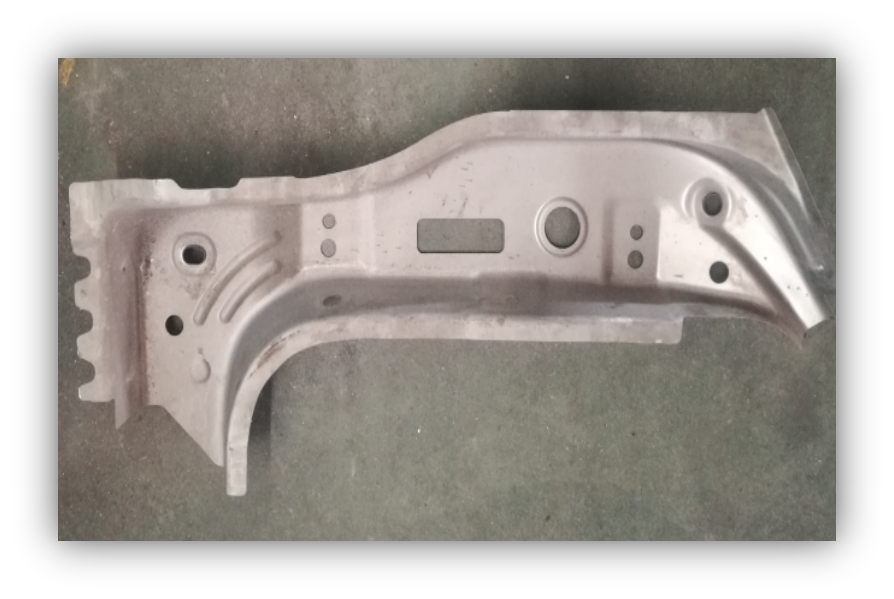
保险杠支架在车辆结构中的作用
保险杠支架是保险杠横梁与车身之间的接口。它承载横梁、确定横梁位置,并将碰撞载荷传递至车身结构。相对于横梁,支架体积较小,但它决定横梁在使用中能否保持对位,以及碰撞能量能否传递至预期的载荷路径。
保险杠支架并非单一通用件。同一名称涵盖横梁至纵梁安装支架、保险杠蒙皮支撑支架和吸能支架。各类支架用途不同,选型标准也不同。本指南聚焦于将保险杠横梁连接至前部或后部纵梁的结构支架,因为此类支架承担与安全相关的载荷。
保险杠支架与横梁、纵梁及蒙皮的配合关系
支架位于两个公差不同的部件之间。保险杠横梁通常为热成形或辊压成形钢件,本身存在尺寸偏差。纵梁是焊接车身结构,带有来自焊装车间的制造偏差。支架必须吸收该公差累积,同时不使横梁产生预载,也不在蒙皮处留下可见间隙。
三个接口至关重要:
横梁接口:用于横向和垂向定位横梁的螺栓孔或焊接法兰。
纵梁接口:将轴向和剪切载荷传递至纵梁的安装点。
蒙皮接口:使可见保险杠蒙皮与车身保持对位的定位特征。
如果任一接口约束不足,横梁可能在轻微碰撞或路面振动中发生位移。如果约束过度,装配会变得困难,支架可能在螺栓孔处开裂。良好的支架设计需在两者之间取得平衡。
保险杠支架的材料与工艺选择
支架材料取决于载荷工况。蒙皮支撑支架载荷较小,可采用塑料或薄壁冲压钢。位于碰撞载荷路径中的横梁至纵梁支架需要更高强度与受控变形。
常见选择包括:
常规冲压钢:成本低、供应广泛,适用于中等载荷。回弹可能影响孔位,因此需要工装和检测。
热成形钢:在高温下成形并在模具内淬火,形成马氏体组织。热成形车身件供应商表示,此类牌号的抗拉强度高于1500 MPa,且与冷冲压相比回弹更小。该组合适用于既需高强度又需尺寸一致的支架。
铝挤压件或铸件:用于减重要求高于原始强度要求的场合。其需要不同的连接方法,并与钢制横梁进行电偶腐蚀隔离。
热成形并非自动成为正确方案。它会增加工序和成本,只有当支架属于碰撞载荷路径,或横梁接口处的尺寸控制至关重要时,才具备合理性。对于低载荷蒙皮支架,常规冲压件或工程塑料件通常更经济。
选型标准:决策框架
在询价前,可按以下顺序缩小支架规格范围。该流程将安全关键支架与外观支撑件区分开,并避免对低载荷零件过度指定。
标准 | 需明确的内容 | 为何影响选择 |
|---|---|---|
载荷路径角色 | 碰撞结构或外观支撑 | 碰撞路径支架需要经过验证的强度和能量传递;外观支架优先考虑适配性和成本。 |
连接方式 | 螺栓连接、焊接或胶接 | 焊接支架需采用可焊接钢种;螺栓连接支架需控制孔位并具备抗滑移能力。 |
尺寸公差 | 孔位和法兰平面度 | 横梁接口处的严格公差可减少装配加垫调整和蒙皮间隙问题。 |
腐蚀暴露 | 车身底部、轮拱或受保护区域 | 暴露的支架需要涂层或镀层紧固件;热成形件可能需要后处理。 |
产量与工装 | 年产量和车型生命周期 | 热成形需要专用模具;低产量项目可能无法摊薄工装成本。 |
一条实用规则:如果支架位于主要碰撞载荷路径中,应按与横梁相同的严谨程度进行指定。如果支架仅固定蒙皮,则围绕适配性和耐腐蚀性进行指定,并控制成本。
确定供应商前的验证步骤
支架质量问题通常出现在装配环节,而非收货检验环节。要验证过程,而不仅是样品。
索取控制计划。控制计划应说明生产过程中如何检查孔位、法兰角度和涂层厚度,而不仅限于样件阶段。
检查尺寸报告。索取首件检验报告,其中包含针对图纸的实测值,并涵盖横梁和纵梁接口。
确认材料可追溯性。对于热成形支架,索取钢材牌号证书和淬火工艺窗口的证据。
审查防腐蚀保护。确认涂层或镀层规范及其在成形后的验证方式,因为热成形可能影响表面状态。
进行试装。在全面批准前,将支架装配到量产状态的横梁和纵梁上。公差累积问题会在此环节迅速显现。
这些步骤适用于任何支架供应商。它们不能替代OEM自身的PPAP或同等批准流程,后者仍是正式的放行关口。
常见失效模式及设计应对
支架失效往往集中在以下几类原因:
螺栓连接处孔拉长或开裂:通常由承压面积不足或过度拧紧导致。需明确螺栓等级、扭矩和垫圈要求。
焊趾处疲劳开裂:常见于振动较大部位的焊接支架。可考虑改变接头几何形状或改为螺栓连接。
涂层损伤点腐蚀:成形和装配可能划伤涂层。需明确修补涂装要求,并使用相容的紧固件材料。
蒙皮错位:通常是公差累积问题,而非支架缺陷。支架上的定位特征设计应考虑公差累积。
每种失效模式都有相应的设计或规格应对措施。在图纸阶段解决比在模具开切后修正更经济。
热成形支架在轻量化策略中的定位
轻量化项目通常关注横梁和纵梁,但支架也会增加重量和零件数量。在整合件能够无开裂成形并满足碰撞载荷路径要求的前提下,将多个冲压支架整合为一个热成形件,可减少重量和装配步骤。
热成形可实现高强度复杂形状,但也限制设计自由度:小圆角和深拉深可能导致减薄。应尽早借助供应商的成形仿真开展工作。纸面上高效的支架,在验证可成形性后可能需要不同的几何形状。
对于比较热成形车身件的采购方,同样的工艺逻辑也适用于B柱内板和保险杠横梁。支架只是该系列中最小且对接口最敏感的构件。
采购保险杠支架的后续步骤
先进行载荷路径分类。然后明确接口、公差和腐蚀暴露。基于这些输入,在常规冲压、热成形或其他工艺之间做出选择。最后,在批准前验证供应商的生产控制并执行试装。
如果您在评估热成形支架以及横梁或柱板,请索取各零件系列的工艺文件和尺寸报告。这将为采购决策提供可比较的依据。